
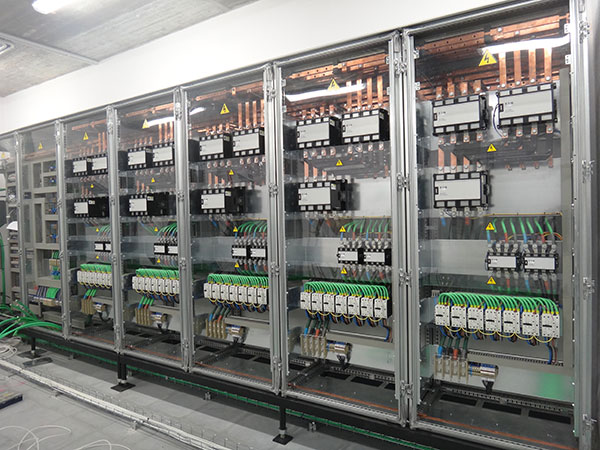
En el ecosistema industrial actual, donde la automatización, la precisión operativa y la seguridad determinan la competitividad de cualquier planta, los armarios de distribución y control actúan como el auténtico cerebro y sistema nervioso de la infraestructura energética. Desde complejas líneas de embotellado o procesamiento agroalimentario en Sevilla hasta instalaciones petroquímicas e industrias de proceso continuo en Huelva, ningún motor gira, ningún autómata toma decisiones y ninguna línea de producción se mantiene en marcha sin la intervención directa de un cuadro eléctrico industrial.
Sin embargo, el sector industrial no admite soluciones genéricas o estandarizadas en masa. Cada nave, cada máquina y cada entorno operativo presenta unos requerimientos únicos de potencia, lógica de control, espacio físico y tolerancia ambiental. Es aquí donde la fabricación y montaje de cuadros eléctricos industriales a medida se convierte en una disciplina de ingeniería imprescindible.
A lo largo de este artículo, analizaremos en profundidad todo el recorrido técnico que trascurre desde la concepción teórica en el plano de ingeniería hasta la puesta en marcha definitiva in situ, destacando los estándares normativos y las claves para garantizar una instalación robusta, eficiente y libre de fallos.
1. Por qué la industrialización exige armarios y cuadros eléctricos a medida
Optar por un cuadro eléctrico prediseñado o generalista suele traducirse a medio plazo en problemas de adaptabilidad, paradas de planta por falta de capacidad de disipación térmica y serias dificultades durante futuras ampliaciones. La fabricación a medida responde a necesidades estratégicas bien definidas:
A. Adaptación exacta a los procesos y cargas de la planta
Cada industria gestiona una combinación particular de cargas: grandes motores que requieren arrancadores suaves o variadores de frecuencia de última generación, circuitos de alumbrado técnico, redes de instrumentación sensible y sistemas de alimentación ininterrumpida (SAI). Un cuadro fabricado a medida optimiza la distribución interna para alimentar y proteger exactamente esas cargas sin sobredimensionar costes inútiles ni dejar flancos desprotegidos.
B. Maximización del espacio físico disponible
Las salas técnicas y los entornos de fábrica suelen contar con limitaciones estrictas de espacio. El diseño a medida permite elegir envolventes con configuraciones modulares, accesos frontales o posteriores específicos y repartos de embarcados de cobre que se ajustan al milímetro al espacio físico disponible en la nave.
C. Resistencia a condiciones ambientales agresivas
Un armario eléctrico ubicado en una planta de procesamiento de alimentos (con baldeos continuos de agua y productos químicos de limpieza) exige un diseño muy diferente al de un cuadro instalado en una cantera (expuesto a altos niveles de polvo en suspensión) o en una zona costera con humedad salina. La personalización abarca desde el grado de protección IP/IK de la envolvente hasta la selección de materiales como acero inoxidable 316L o poliéster reforzado con fibra de vidrio.
2. Fase 1: Ingeniería y diseño de esquemas eléctricos
Todo cuadro eléctrico industrial de éxito nace en la mesa del ingeniero. Esta primera fase condiciona la fiabilidad, la seguridad y la facilidad de mantenimiento de la instalación durante toda su vida útil.
A. Toma de requerimientos y cálculo de potencia
El proceso arranca con un estudio minucioso de las especificaciones del cliente y el esquema unifilar básico. Se calculan las corrientes nominales, las picos de arranque, las corrientes de cortocircuito en el punto de instalación y la selectividad de las protecciones.
B. Diseño asistido por ordenador (CAD/CAE)
Mediante plataformas avanzadas de ingeniería eléctrica (como ePLAN Electric P8 o AutoCAD Electrical), los ingenieros desarrollan:
- Esquemas unifilares y multifilares: Detallando la simbología, interconexiones, regleteros y referencias cruzadas de cada componente.
- Diseño en 3D del armario (Layout): Distribución espacial interna que garantiza las distancias de aislamiento de seguridad, el radio de curvatura adecuado de los cables de gran sección y una disipación térmica óptima.
- Listado de materiales (BOM – Bill of Materials): Selección de aparellaje de primeras marcas internacionales, garantizando la máxima calidad en interruptores magnéticos, contactores, relés de seguridad y bornes de conexión.
3. Fase 2: Mecanizado de armarios y ensamblaje de componentes
Una vez validados los planos de ingeniería, el proyecto pasa al taller de cuadro y montaje donde la precisión artesanal se combina con la tecnología de mecanizado industrial.
A. Preparación y mecanizado del envolvente y la placa de montaje
Las envolventes metálicas o de material aislante se someten a procesos de troquelado, punzonado o corte por láser para crear los calados necesarios para pasacables, pantallas táctiles (HMI), pulsadores, selectores y rejillas de ventilación.
B. Montaje de raíles, canaletas y aparellaje
Sobre la placa de montaje interior se instalan las canaletas ranuradas para el guiado de cables y los raíles DIN. Los componentes (interruptores automáticos en caja moldeada, contactores, variadores de frecuencia, módulos de E/S de autómata) se fijan siguiendo estrictamente las distancias térmicas de separación recomendadas por los fabricantes para evitar sobrecalentamientos por radiación.
4. Fase 3: Cableado, Embarcado de potencia y Marcado de precisión
Esta etapa determina la estética, la seguridad operativa y la mantenibilidad del cuadro. Un cuadro mal cableado es una pesadilla para cualquier técnico de mantenimiento durante una avería.
A. Embarcado de cobre a medida para altas potencias
En cuadros generales de distribución (CGMP) o armarios de gran calibre, la corriente de potencia no se distribuye mediante cable flexible convencional, sino mediante pletinas de cobre electrolítico diseñadas y curvadas a medida.
- Las pletinas se mecanizan, pliegan y taladran con herramientas hidráulicas de precisión.
- Se instalan aisladores de soporte capaces de resistir los enormes esfuerzos electrodinámicos que se producen durante un cortocircuito franco.
B. Cableado de mando y potencia
El cableado se ejecuta utilizando conductores de cobre flexible con aislamientos libres de halógenos y autoextinguibles según la normativa vigente. Se aplica una estricta separación física entre los cables de potencia (altos voltajes y corrientes) y los cables de control/comunicación (bajos voltajes y señales analógicas) para evitar interferencias por acoplamiento electromagnético.
C. Identificación y marcado unívoco (Ident / Marcado)
Cada cable, cada borne de conexión y cada elemento del armario lleva una etiqueta o manguito de marcado indeleble que coincide exactamente con la codificación de los planos eléctricos. Este etiquetado riguroso reduce a la mitad los tiempos de localización de averías durante las labores de mantenimiento industrial.
5. Fase 4: Pruebas de calidad y Ensayos de laboratorio en taller (FAT)
Antes de que un cuadro eléctrico abandone las instalaciones de fabricación, debe someterse a un protocolo exhaustivo de pruebas de verificación según la norma UNE-EN 61439 (Conjuntos de aparamenta de baja tensión).
- Inspección visual y mecánica: Verificación del apriete de bornas mediante llaves dinamométricas calibradas (previniendo puntos calientes por falso contacto), comprobación de distancias de aislamiento y grado de protección IP.
- Pruebas de aislamiento y rigidez dieléctrica: Se aplican tensiones de ensayo elevadas entre fases y tierra para comprobar que los aislantes no presentan fisuras ni fugas de corriente.
- Comprobación de continuidad de la red de protección: Verificación del correcto enlace a tierra de todas las partes metálicas accesibles de la estructura del armario.
- Pruebas funcionales en vacío y simulación de maniobras: Se energiza el circuito de mando para comprobar la lógica de funcionamiento de relés, contactores, autómatas programables y bucles de seguridad de parada de emergencia.
6. Fase 5: Instalación in situ, Integración y Puesta en Marcha (SAT)
El ciclo de vida de la fabricación concluye en las propias instalaciones del cliente con el transporte, montaje físico y la puesta en marcha definitiva (Site Acceptance Testing – SAT).
A. Ubicación y fijación mecánica
El armario se transporta con embalajes de alta protección, se posiciona mediante equipos de elevación y se ancla firmemente a la bancada o suelo de la sala técnica.
B. Acometida de cables y conexionado exterior
Se introducen las mangueras de potencia exterior procedentes del centro de transformación y los cables de campo hacia los motores, sensores y actuadores de la fábrica, empleando prensaestopas homologados que mantienen el grado IP del envolvente.
C. Puesta en marcha escalonada
El equipo de ingenieros y técnicos especialistas ejecuta el protocolo de puesta en marcha:
- Comprobación de fase y sentido de giro: Evitando que los motores trifásicos giren en sentido inverso al energizar.
- Pruebas bajo carga progresiva: Monitorización con cámara termográfica durante las primeras horas de funcionamiento real de la planta para validar que los embarcados y protecciones trabajan dentro de los márgenes térmicos previstos.
- Ajuste fino de parámteros: Parametrización de variadores de velocidad y verificación de las comunicaciones industriales (Profibus, Profinet, Modbus) con el sistema SCADA central.
- Entrega de documentación As-Built: Entrega al cliente de los planos finales actualizados, certificados de conformidad y manuales de mantenimiento.
La fabricación y montaje de cuadros eléctricos industriales a medida es el pilar sobre el cual se edifica la seguridad, la eficiencia y la continuidad de cualquier infraestructura productiva. Desde la meticulosa fase de ingeniería inicial hasta el ajuste final durante la puesta en marcha, cada paso requiere un rigor técnico absoluto y un conocimiento profundo de las exigencias del sector industrial.
Apostar por un partner de ingeniería experto en la concepción a medida de armarios eléctricos no es un gasto adicional; es la inversión más rentable para erradicar las averías imprevistas, proteger los activos tecnológicos de la empresa y asegurar que la energía fluya con total fiabilidad hacia el corazón de la producción, consolidando con éxito el objetivo irrenunciable de cero paradas.


